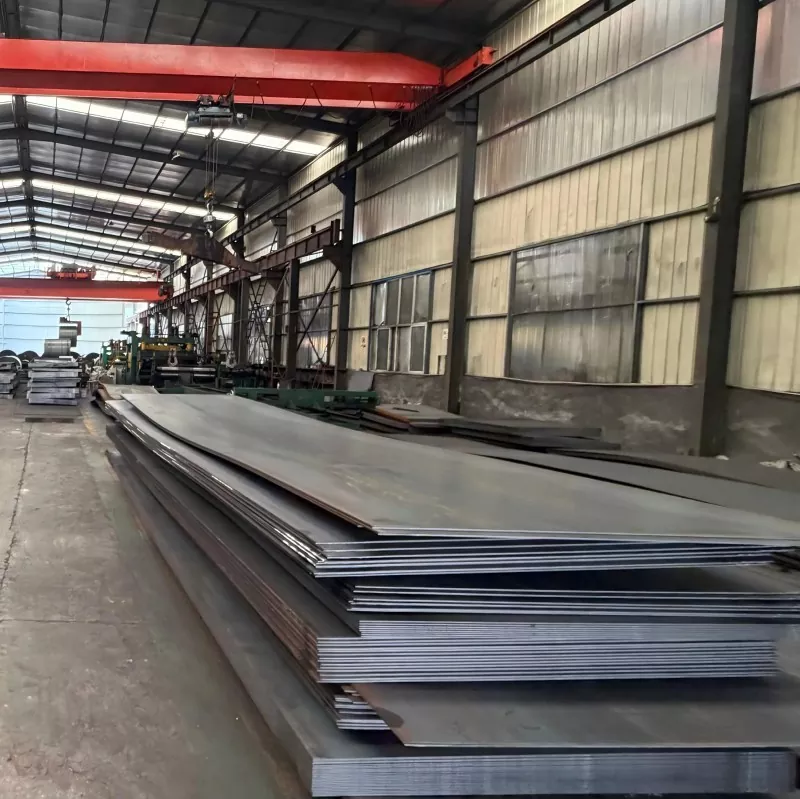
Hogyan javíthatja a kopásálló melegen hengerelt, nehéz acéllemez szerkezeti élettartamát igényes ipari alkalmazásokban
Cikk összefoglaló: SanheAcél kellékekKopásálló melegen hengerelt nehéz acéllemez szerkezetOlyan alkalmazásokhoz, ahol a kopás, ütés és nagy mechanikai terhelés felgyorsíthatja az acél károsodását. A tipikus 6-50 mm vastagság, az NM360 és NM400 keménységi opciók, valamint a plazma-, láng- és vízsugaras feldolgozást magában foglaló vágási szolgáltatások révén az anyag a tényleges működési feltételeknek megfelelően választható és gyártható.
Tartalomjegyzék
Miért számít a kopásállóság a nehéz acélszerkezeteknél?
Hogyan működik a kopásálló melegen hengerelt acél?
Milyen jellemzőket kell értékelniük a vásárlóknak?
Hol használják általában a kopásálló nehéz lemezt?
Hogyan kell kiválasztani a megfelelő keménységi fokozatot?
Mit kell figyelembe venni a vágás, hegesztés és alakítás során?
Mit mutathat egy bányászati felszerelés alkalmazása?
Hogyan szerezheti be a megfelelő kopásálló lemezt?
Miért számít a kopásállóság a nehéz acélszerkezeteknél?
A bányászat, a sóderfeldolgozás, a cementgyártás, az újrahasznosítás, az építőipari berendezések és az ömlesztett anyagok kezelése során az acél alkatrészek folyamatos érintkezést tapasztalhatnak a koptató anyagokkal. A homok, kavics, érc, szén és egyéb kemény részecskék fokozatosan eltávolíthatják az anyagot a munkafelületről. Ha ez a kopás túlzott mértékűvé válik, a berendezés nem tervezett karbantartást, alkatrészek cseréjét vagy gyártási leállást igényelhet.
Itt válik a kopásálló acél fontos mérnöki választássá. A hagyományos szerkezeti acél vastagságának egyszerű növelése helyett a mérnökök választhatnak egy magasabb keménységű lemezt, amely meghatározott üzemi körülmények között lassítja az anyagveszteséget.
Kopásálló melegen hengerelt nehéz acéllemez szerkezetötvözi a melegen hengerelt nehézlemez előnyeit kopásálló acélösszetétellel és keménységi profillal. A választott minőségtől függően a keménység elérheti a 400-500 HBW-ot, így az anyag alkalmas az ismétlődő kopásnak és ütésnek kitett alkatrészekhez.
- Csökkenti a felületi anyagveszteség mértékét
- Támogatja a hosszabb csereintervallumokat
- Praktikus egyensúlyt biztosít a keménység és a szívósság között
- Alkalmas nagy teherbírású ipari berendezésekhez
- A gyártási rajzok szerint vágható és feldolgozható
Hogyan működik a kopásálló melegen hengerelt acél?
A kopásálló lemez teljesítménye nem csak a keménységen alapul. Valós ipari körülmények között az anyagnak ki kell bírnia a csúszó kopás, ütés, mechanikai igénybevétel és a gyártási követelmények sajátos kombinációját.
Keménység Ellenáll a kopásnak
A keménység az egyik legfontosabb mutató, amikor az acél ismétlődő karcolásnak, kivágásnak és csúszó érintkezésnek van kitéve. A keményebb munkafelület csökkentheti azt a sebességet, amellyel a koptató részecskék eltávolítják az acélt.
A szívósság segít kezelni az ütéseket
Az extrém keménység kellő szívósság nélkül gyártási és szervizelési kihívásokat okozhat. A nehéz berendezéseket hirtelen ütközések érhetik a lezuhanó szikláktól, sóderektől vagy egyéb anyagoktól. A megfelelő kopásálló minőségnek ezért megfelelő szívósságot kell fenntartania, miközben biztosítania kell a szükséges kopásállóságot.
Az anyagválasztás meghatározza a tényleges teljesítményt
Például az NM360 keménységi tartománya általában 360–400 HBW, míg az NM400 általában 400–450 HBW. A megfelelő választás az alkalmazástól függ, nem pedig egyszerűen a legmagasabb elérhető keménység kiválasztásától.
Milyen jellemzőket kell értékelniük a vásárlóknak?
Erős kopásálló acéllemez vásárlásakor a vásárlóknak többet kell értékelniük, mint a névleges terméknév. A vastagság, keménység, szélesség, hosszúság, mechanikai tulajdonságok, az alkalmazandó szabványok és a feldolgozási követelmények mind befolyásolhatják, hogy a lemez alkalmas-e egy adott projektre.
| Paraméter | Tipikus specifikáció | Miért számít |
|---|---|---|
| Fokozat | NM360 / NM400 | Meghatározza a keménységet és az alkalmazási alkalmasságot |
| Standard | GB/T 24186 | Referenciát ad a kopásálló szerkezeti acél követelményeire |
| Keménység | NM360: 360–400 HBW; NM400: 400–450 HBW | A koptató felületi sérülésekkel szembeni ellenállást jelzi |
| Hozamerő | NM360 ≥750 MPa; NM400 ≥900 MPa, tipikus | Támogatja a szerkezeti teherbírást |
| Szakítószilárdság | NM360 ≥1100 MPa; NM400 ≥1200 MPa, tipikus | A húzóterheléssel szembeni ellenállást jelzi |
| Vastagság | 6-50 mm, jellemző | Szerkezeti és kopási követelmények alapján történő kiválasztást tesz lehetővé |
| Szélesség | 1500-2500 mm | Befolyásolja az anyagfelhasználást és a gyártás hatékonyságát |
| Hossz | 6 000 / 12 000 mm vagy méretre vágva | Támogatja a különböző gyártási elrendezéseket |
| Vágás | Plazma / láng / vízsugár | Lehetővé teszi az egyedi lemezfeldolgozást |
A tényleges mechanikai tulajdonságokat és mérettűréseket mindig meg kell erősíteni a projekt adott minőségével, szabványával, beszerzési specifikációjával és ellenőrzési követelményeivel.
Hol használják általában a kopásálló nehéz lemezt?
A keménység, a szilárdság és a szívósság kombinációja a kopásálló nehézlemezt hasznossá teszi olyan berendezésekben, ahol a közönséges acél gyors felületi károsodást szenvedhet.
- Bányászati felszerelések:csúszda bélések, garatok, vödrök és anyagátviteli alkatrészek
- Aprító berendezés:a törőbetéteket és a szita alkatrészeket ismételt ütközésnek kitéve
- Építőipari gépek:rakodókanalak, kotrógép kopóalkatrészek és lapátok
- Szállítás:dörzsölő anyagokat szállító billenőkocsik és pótkocsi karosszériák
- Szállítórendszerek:szállítószalag szegélylécek és ütközőágyak
- Ipari üzemek:cement-, sóder-, újrahasznosító- és ömlesztett anyagmozgató berendezések
Az ideális minőség attól függően változik, hogy a domináns kopási mechanizmus a csúszó kopás, az ütési kopás vagy a kettő kombinációja.
Hogyan kell kiválasztani a megfelelő keménységi fokozatot?
Az AR400, AR450 és AR500 széles körben elismert kopásálló acél jelölések a nemzetközi piacokon. Általában a numerikus jelölés a névleges keménységi szintre vonatkozik, a nagyobb számok nagyobb keménységet jeleznek.
A nagyobb keménység azonban nem jelent automatikusan jobb általános teljesítményt. Egy erős ütésnek kitett alkatrész jobb egyensúlyt igényelhet a keménység és a szívósság között, míg az elsősorban csúszási kopásnak kitett alkatrész esetében előnyös lehet a keményebb minőség.
| Működési állapot | Fontos megfontolás | Tipikus kiválasztási irány |
|---|---|---|
| Enyhe vagy közepes kopás | Költség és általános tartósság | Közepes keménységi fokozat |
| Erős csúszókopás | Felületi keménység és kopási arány | Előnyben részesíthető a nagyobb kopásállóság |
| Súlyos hatás | Szívósság és repedésállóság | Egyensúlyozza a keménységet az ütési teljesítménnyel |
| Magas gyártási követelmények | Vágás, hajlítás és hegesztés | Vegye figyelembe az évfolyamspecifikus feldolgozási követelményeket |
Megrendelés előtt a vevőknek tájékoztatniuk kell a szállítót a csiszolóanyagról, az ütési intenzitásról, az üzemi hőmérsékletről, a várható üzemórákról, az aktuális lemezminőségről, a vastagságról és a gyártási folyamatról.
Mit kell figyelembe venni a vágás, hegesztés és alakítás során?
A kopásálló lemez egyedi alkalmazásokhoz is feldolgozható, de nagyobb keménysége miatt a gyártást a kiválasztott minőségnek és vastagságnak megfelelően kell megtervezni.
Vágás
A plazma-, láng- és vízsugaras vágás az anyagspecifikációnak és a kívánt geometriának megfelelően használható. A CNC rajzokra vágás segíthet a gyártóknak csökkenteni a másodlagos műhelyfeldolgozást és javítani a méretkonzisztenciát.
Hegesztés
A hegesztési eljárásoknak figyelembe kell venniük az acélminőséget, a lemezvastagságot, a szén-egyenértéket, a kötés kialakítását, az előmelegítési követelményeket és a szabályozott hőbevitelt. A nagyobb keménységű fokozatok gondosabban ellenőrzött hegesztési feltételeket igényelhetnek.
Hajlítás és alakítás
Kopásálló lemez akkor alakítható ki, ha a minőség és a vastagság ezt lehetővé teszi, de a nagyobb keménységű acél általában nagyobb alakítóerőt és megfelelő hajlítási sugarat igényel. A gyártóknak a gyártás előtt meg kell erősíteniük az ajánlott alakítási paramétereket.
Mit mutathat egy bányászati felszerelés alkalmazása?
Egy gyakorlati alkalmazás segíthet bemutatni, miért fontos az anyagválasztás. Az egyik délkelet-ázsiai bányászati berendezés alkalmazásában egy aggregáttörő-betéteket gyártó gyártó korábban közönséges gyengén ötvözött acélt használt. A gyors kopás gyakoribb cserét és berendezésleállást eredményezett.
A projektben ezt követően a Sanhe Steel által szállított 72 tonna kopásálló lemezt használtak fel, az anyag egy részét a megrendelő rajzai alapján előre kivágott bélésdarabokká dolgozták fel. Belső keménység- és ultrahangvizsgálatot végeztek, míg a harmadik fél által végzett ellenőrzést a szállítás előtt befejezték.
Körülbelül 10 hónapos helyszíni működés után az ügyfél javult a komponensek élettartama és csökkent a berendezések állásideje. A projekt egy fontos beszerzési elvet mutat be: a kopásálló acél értékét a teljes működési költség, a csere gyakorisága, a gyártási munkaterhelés és a szolgáltatási feltételek – nem egyszerűen a kezdeti tonnánkénti ár – alapján kell értékelni.
GYIK
1. kérdés: Mi az a kopásálló melegen hengerelt nehézacéllemez szerkezet?
Ez egy melegen hengerelt nehéz acéllemez, amelyet olyan alkalmazásokhoz fejlesztettek ki, amelyek kopásállóságot, ütést és mechanikai terhelést igényelnek. Általában nagyobb keménységű, mint a hagyományos szerkezeti acél, és igényes ipari berendezésekben használják.
Q2: Mi az AR500 acéllemez?
Az AR500 egy általánosan használt kopásálló acél megjelölés, amely körülbelül 500 HBW névleges keménységgel rendelkezik. A pontos kémiai, mechanikai, méret- és vizsgálati követelmények az alkalmazandó specifikációtól függenek.
3. kérdés: Az AR500 mindig jobb, mint az AR400?
Az AR500 általában nagyobb keménységet biztosít, és előnyös lehet súlyos koptató körülmények között, míg az AR400 megfelelőbb egyensúlyt kínálhat a szívósság és a gyártási teljesítmény között bizonyos alkalmazásokhoz. A kiválasztásnak a tényleges munkakörnyezet alapján kell történnie.
Q4: Hegeszthető-e kopásálló acéllemez?
Igen. Hegesztés lehetséges, de az eljárást a minőség, a vastagság, a szén-egyenérték, a hézag konfigurációja, az előmelegítési követelmények és a hegesztési fogyóanyagok alapján kell meghatározni.
Q5: A kopásálló lemez hajlítható?
Igen, ahol a kiválasztott minőség és vastagság lehetővé teszi az alakítást. Mivel a nagyobb keménységű lemez nagyobb alakítóerőt igényel, a feldolgozás előtt meg kell erősíteni az ajánlott hajlítási sugarat és a gyártási paramétereket.
6. kérdés: A Sanhe Steel méretre vághatja a kopásálló lemezt?
Igen. A Sanhe Steel támogatja a személyre szabott vágást és feldolgozást, beleértve a plazma-, láng- és vízsugaras vágást az ügyfél rajzai és a projekt követelményei szerint.
Hogyan szerezheti be a megfelelő kopásálló lemezt?
A megfelelő nehéz kopásálló lemez kiválasztása többet igényel, mint a keménységi értékek összehasonlítása. A csiszolóanyagot, az ütési szintet, a lemezvastagságot, a gyártási módot, a működési környezetet, a várható élettartamot és az ellenőrzési követelményeket együtt kell figyelembe venni.
2008 óta több mint 16 éves ipari tapasztalattal rendelkező Sanhe Steel kopásálló és egyéb acéltermékeket szállít bányászati, építőipari, energetikai, szállítási és ipari alkalmazásokhoz. A cég emellett támogatja a személyre szabott darabolást és feldolgozást is, segítve a vásárlókat a gyártási igényeiknek megfelelően elkészített anyagok megszerzésében.
Ha az NM360, NM400, AR400, AR450, AR500 vagy más kopásálló minőségeket hasonlít össze,lépjen kapcsolatba velünka kívánt minőséggel, vastagsággal, méretekkel, alkalmazással és feldolgozási szükségletekkel, hogy megvitassák a megfelelő acéllemez megoldást, és projektspecifikus árajánlatot kapjanak.
Kapcsolódó hírek
- Mi teszi az SGCC tűzihorganyzott acéllemezt megbízható választássá korrózióálló ipari alkalmazásokhoz
- Miért elengedhetetlen a kopásálló melegen hengerelt, nehéz acéllemez szerkezete az igényes ipari alkalmazásokhoz
- Hogyan javítja a hidegen hengerelt acéllemez a gyártási teljesítményt?
- Mit kell tudni az acéllemez hajlításról és alakításról rendelés előtt?
- Hogyan válasszuk ki a megfelelő kopásálló lemezt?
- Hogyan támogatja a melegen hengerelt lemez a modern ipari gyártást?
Hagyj üzenetet